


Domov · Správy · Správy z priemyslu · How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
Správy z priemyslu
How Automotive Interior Plastic Parts Injection Molds Are Made | Process Guide
2026-08-19Predtým, ako sa jedna plastová peleta dostane do formovacieho lisu, automobilový interiérový komponent, ako je rám prístrojovej dosky, už dostal asi štyristo hodín pozornosti pri navrhovaní nástrojov a obrábaní. Forma rozhoduje o všetkom: čas cyklu, rozmerová stabilita, vzhľad povrchu a spoľahlivosť pri veľkoobjemovej montáži. Tento článok sleduje celý reťazec, od prvej kontroly CAD až po skúšobný záber, ktorý uvoľňuje nástroj do výroby.
Ako sa vyrábajú vstrekovacie formy na plastové diely pre interiéry automobilov: postupnosť
Každá vnútorná forma, bez ohľadu na program vozidla, má rovnakú postupnosť: kontrola návrhu dielu, rozloženie formy, príprava ocele, CNC a EDM obrábanie, opracovanie a montáž, leštenie a textúrovanie, potom skúšanie a uvoľnenie rozmerov. Objednávka nie je voliteľná; každý krok nadväzuje na predchádzajúci.
Veľká vnútorná forma ako napr vstrekovacia forma rámu prístrojovej dosky zvyčajne trvá dvanásť až osemnásť týždňov od spustenia návrhu po prvé výrobné diely. Menší komponent, ako je konzola radenia alebo kryt reproduktora, môže byť dodaný za osem až desať týždňov.
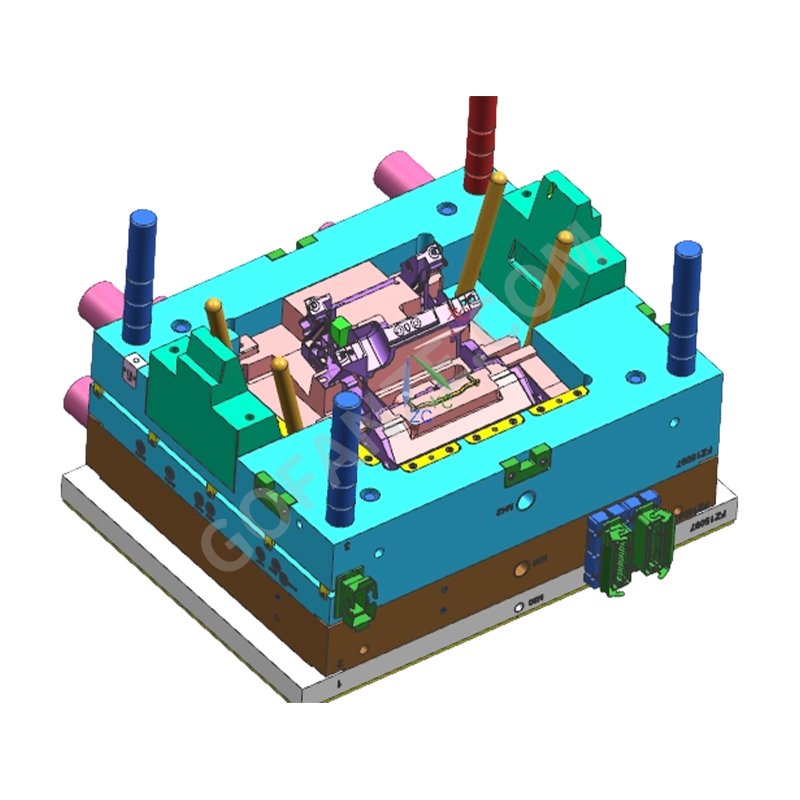
 Veľkoobchodní dodávatelia rámov vstrekovacích foriem, spoločnosť, vývozca Fanze T&M (Jiashan) Co., Ltd. je Čína veľkoobchodný dodávateľ vstrekovacích foriem rámu prístrojového panelu, spoločnosť, vývozca, táto produktová rada sp... Zobraziť produkt →
| Etapa | Kľúčové aktivity | Typické trvanie |
|---|---|---|
| Preskúmanie dizajnu a DFM | Uhol ponoru, poloha brány, zmršťovanie, hrúbka steny | 1–2 týždne |
| Rozloženie formy a detailný dizajn | Chladiaci okruh, šmykľavky, zdvíhadlá, vyhadzovací systém | 1–2 týždne |
| Príprava ocele a hrubé obrábanie | Obstarávanie plechu, hrubé frézovanie | 2–3 týždne |
| Dokončiť obrábanie a EDM | 3D úprava dutín, ostré vnútorné rohy, vložky | 3–4 týždne |
| Benching, leštenie a textúrovanie | Kovanie, SPI úprava, chemické leptanie zrna | 1–2 týždne |
| Skúšanie, modifikácia a uvoľnenie | Procesné okno, kontrola CMM, počiatočné výrobné diely | 1–3 týždne |
Dizajn pre výrobu začína geometriou dielu
Forma sa nedá postaviť len z výkresu dielu. Nástrojársky tím najskôr vykoná kontrolu návrhu pre výrobu, ktorá skontroluje uhly úkosu, konzistenciu hrúbky steny, polohu brány a vyhadzovacie body. Vnútorné časti sú neúprosné: nenarysovaná zvislá stena môže znemožniť vyhadzovanie, lokálne hrubé časti môžu vytvárať stopy po prepadnutí a zle umiestnená brána môže zanechať zvarové čiary presne tam, kde ich zákazník uvidí. Fáza DFM by mala tiež uzamknúť veľkosť ocele formy, usporiadanie horúceho kanála a cieľový čas cyklu. Rozhodnutia o materiáli a geometrii sú podrobnejšie opísané v našom sprievodcovi Zásady dizajnu vstrekovacích foriem a výber materiálu pre interiéry automobilov .
Rozloženie brány, bežca a chladenia
Systémy horúcich vtokov sú štandardom v interiérovom náradí automobilov, pretože umožňujú presné, viacbodové vtokové vtoky a zároveň eliminujú studené vtoky z lisovaného dielu. Rovnako rozhodujúce je chladenie. Kanály majú typicky priemer 8 až 12 mm, umiestnené okolo dvoch priemerov kanálov od steny dutiny. Dobre vyvážené usporiadanie chladenia skracuje čas cyklu a zabraňuje deformácii na dlhých častiach, ako sú napr vstrekovacia forma stredového nosiča , kde sa nerovnomerný odvod tepla premieta priamo do krútenia a prehýbania.
 Dodávatelia vstrekovacích foriem veľkoobchodných stredísk, spoločnosť, vývozca Fanze T&M (Jiashan) Co., Ltd. je veľkoobchodný dodávateľ vstrekovacích foriem v Číne, spoločnosť, vývozca, stredová konzolová podprsenka... Zobraziť produkt →
Posuvy, zdvíhače a vnútorné akcie
Moderná interiérová forma sa zriedka otvára ako jednoduchý dvojplatničkový nástroj. Podrezanie na diele – montážne spony, západky, vetracie žalúzie a tlmené boxové mechanizmy – vyžadujú posúvače a zdvíhadlá. Zásuvky sa pohybujú kolmo na smer otvárania, poháňané šikmými čapmi alebo hydraulickými valcami. Zdvíhače zvládajú vnútorné podrezania a uvoľňujú diel pri pohybe vyhadzovacieho systému. Počet úkonov ovplyvňuje nielen cenu nástroja, ale aj plán údržby, pretože každý pohyblivý komponent je potenciálnym zdrojom blesku alebo opotrebovania.
Výber ocele určuje životnosť nástroja a kvalitu povrchu
Automobilové interiérové formy prebiehajú dlhé výrobné kampane, takže výber formovacej ocele sa robí pred začiatkom rezania. Vopred kalená oceľ typu P20 na približne 36–40 HRC je bežná pre krátke a stredné chody, zatiaľ čo H13 kalená na 48–52 HRC je špecifikovaná pre veľkoobjemové nástroje alebo živice plnené sklom. Pre dutiny, ktoré musia prijať jemnozrnné leptanie alebo zrkadlový lesk, sa uprednostňuje nerezová nástrojová oceľ, pretože odoláva korózii chladiacej vody a formovacích plynov.
Dutinová oceľ pre povrchy triedy A
Viditeľnú stranu dielu – panel, ktorý vodič vidí pod čelným sklom alebo na konzole – tvorí dutá oceľ. Tento povrch vyžaduje definovaný stupeň leštenia, zvyčajne SPI A-2 alebo jemnejšie, predtým ako sa aplikuje chemická textúra zrna. Akákoľvek poréznosť alebo stopa po brúsení v dutine sa opakuje na každom lisovanom diele.
Oceľ jadra a opotrebiteľné komponenty
Stredná polovica formy nesie vnútornú geometriu: rebrá, výstupky a upevňovacie body. Táto strana potrebuje väčšiu vysúvaciu silu a vidí najväčší kontakt s pohyblivými komponentmi. Vložky odolné proti opotrebeniu a tvrdené oterové platne sa umiestňujú všade tam, kde sa klzná oceľ stretáva s oceľou, a to je tiež miesto, kde sa tím údržby bude starať ako prvý, keď nástroj vykoná niekoľko stoviek tisíc cyklov.
Presné obrábanie jadra a dutiny
Obrábanie začína hrubým frézovaním, ktoré odstraňuje väčšinu materiálu, a potom prechádza k vysokorýchlostnému dokončovaniu 3D povrchu. Takmer všetky vlastnosti vnútorných foriem tvoria tri procesy obrábania.
| Proces | Typické použitie pri výrobe vnútorných foriem | Geometrická pevnosť |
|---|---|---|
| CNC frézovanie | 3D dutiny, jadrá, klzné telesá | Voľne tvarované povrchy z voľnej ocele |
| Sinker EDM | Základy rebier, hranaté rohy, textúrované dutiny | Ostré vnútorné rohy, ktoré frézy nedosiahnu |
| Drôtové EDM | Vložte polotovary, vyhadzovacie otvory, štrbiny brány | Priame presné profily |
Počas rezania elektródou a EDM dokončovania sa geometria dielu prenáša do kalenej ocele s úrovňou opakovateľnosti, ktorú samotné mechanické rezanie nemôže ponúknuť. Jemný žalúziový zväzok an vstrekovacia forma na vstrekovanie plastových dielov do automobilovej klimatizácie je napríklad normálne EDM dokončená, pretože štrbiny čepele sú príliš úzke pre čelnú frézu a príliš ostré pre konvenčne leštenú dutinu.
 Veľkoobchodný predaj plastových dielov pre automobilové klimatizácie a vstrekovacích foriem Fanze T&M (Jiashan) Co., Ltd. je Čína veľkoobchodný predaj automobilových klimatizačných ventilov plastových dielov, dodávatelia vstrekovacích foriem, spoločnosť, export... Zobraziť produkt →
Montáž, osadenie a povrchová úprava
Benching je miesto, kde sa opracované komponenty stávajú pracovným nástrojom. Montéri zarovnajú jadro a dutinu, nastavia vôľu posúvača, zarovnajú kolíky vyhadzovača a upravia deliacu čiaru, kým sa nezatvorí bez viditeľného nesúladu. Na vnútornej časti, dokonca aj deliacu čiaru 0,05 mm stačí na generovanie sťažností na paneli, ktorý je viditeľný.
Po nasadení sa dutina vyleští na špecifikovaný stupeň SPI a v prípade potreby sa chemicky vyleptá, aby sa vytvorila textúra kože alebo brúsená textúra. Textúra sa vykonáva po leštení, pretože proces leptania upravuje iba vrchnú vrstvu ocele. Táto kombinácia leštenia a leptu je to, čo dodáva interiéru jednotný vzhľad naprieč tisíckami lisovaných dielov.
Skúška formy, validácia rozmerov a uvoľnenie
Hotová forma je namontovaná na sériovom vstrekovacom stroji na vyskúšanie. Teplota taveniny, rýchlosť vstrekovania, udržiavací tlak a čas chladenia sa menia kontrolovaným spôsobom, aby sa našlo procesné okno, ktoré poskytuje jednotnú hmotnosť dielu, žiadne krátke výstrely a žiadny blesk. Skúšky na krátky čas so skutočnou živicou ukazujú prednú stranu toku a potvrdzujú správanie sa brány a odvzdušňovania pred vyhodnotením úplných záberov.
Každý skúšobný diel sa meria oproti modelu CAD, zvyčajne pomocou CMM alebo skenovania v bielom svetle. Vnútorné montážne body majú často tolerancie ±0,05 mm alebo viac , pretože diel sa musí zhodovať so susednými komponentmi v rámci pevnej postupnosti montáže. Keď kritické rozmery zostanú stabilné počas po sebe nasledujúcich cyklov, forma je schválená na sériovú výrobu.
Pre kupujúcich, ktorí hodnotia nástroje palubnej dosky, sú kritériá prijatia opísané v našom sprievodcovi výber vstrekovania plastov do interiérov automobilov pre programy palubnej dosky vysvetliť, čo je potrebné skontrolovať pri skúšobných dieloch, od rozloženia hrúbky steny až po kvalitu povrchu.
Čo by mal priniesť dodávateľ foriem do interiérového programu
Vnútorná forma nie je tovar; ide o dlhotrvajúci majetok, ktorý určuje náklady na časť na roky. Dodávateľ by mal vedieť preukázať Certifikácia IATF 16949 , vlastné obrábanie s CNC, EDM a kapacitou drôtového rezania a praktické skúsenosti v rovnakej kategórii komponentov. Fanze T&M, výrobca foriem a formovač pôsobiaci od roku 2005 v Jiashan, Čína, spája presne túto štruktúru: preskúmanie vývoja produktu, dizajn foriem, výrobu foriem, vstrekovanie a tlač a montáž po lisovaní v jednom zariadení. Táto kombinácia skracuje korekčné slučky, pretože tím, ktorý vyrezáva dutinu, tiež vykonáva skúšky lisovania a vidí diely vo výrobných podmienkach.
Pri porovnávaní dodávateľov hľadajte referenčné diely, ktoré už bežia v rovnakej skupine plastov – plnený PP pre veľké interiérové nosiče, PC/ABS pre dekoratívne lemovanie, PA66 pre konštrukčné držiaky – a zdokumentovaný postup uvoľnenia, ktorý zahŕňa rozmerové správy, certifikácie materiálov a parametre procesu. Nástroj, ktorý bol overený so skutočnou výrobnou živicou, má väčšiu hodnotu ako nástroj, ktorý bol iba CNC vyrezaný do súboru CAD. Kľúčové kvalifikácie na overenie sú:
- Certifikácia IATF 16949 and a documented quality system.
- Vlastná kapacita CNC, EDM a drôtového rezania namiesto plne externého obrábania.
- Osvedčené referenčné diely v rovnakej rodine živice a podobnej zložitosti.
- Postup uvoľnenia, ktorý zahŕňa správy o rozmeroch, materiálové certifikáty a parametre procesu.
Pre širší pohľad na interakciu medzi návrhom dielov a výrobnými rozhodnutiami, vstrekovanie plastových dielov kompletný sprievodca dizajnom a výrobou je užitočnou referenciou pri rannom plánovaní projektu.
Od prvého výpočtu zmrštenia až po konečnú správu o rozmeroch sa vstrekovacie formy na plastové diely pre interiéry automobilov vyrábajú prostredníctvom riadeného reťazca rozhodnutí o návrhu, obrábaní, montáži a validácii. Forma určuje kvalitu dielu ešte predtým, ako sa lis po prvýkrát zatvorí . Kupujúci, ktorí rozumejú tomuto reťazcu, môžu posúdiť uvedené dodacie lehoty, napadnúť chýbajúce procesné kroky a vybrať si dodávateľa, ktorý zaobchádza s vnútornou formou ako s výrobným systémom a nie s oceľovým blokom.
kategórie
Kategória produktu
-
Komponenty a diely tlačiarne
-
Dvojfarebný plastový komponent a nástroj
-
Plastové viaccestné konektory
-
Závitový vstrekovaný diel z plastu
-
Diely vstrekovania domácich spotrebičov
-
Vstrekovacia forma na plášť robota
-
Vysokolesklá priehľadná PC vstrekovacia forma
-
Plastová vstrekovacia forma pre kapotáže a karosériu motocyklov
-
Plastová vstrekovacia forma na nabíjanie EV
-
Automobilový káblový zväzok
-
Forma vstrekovania plastových dielov do interiéru automobilov
Súvisiaca značka
-
wire harness Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
wire harness connector Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
precision automotive connector Plastic injection mold Parts
plastic wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Forma vstrekovania plastových dielov do interiéru automobilov
- Automobilový káblový zväzok
- Plastová vstrekovacia forma na nabíjanie EV
- Plastová vstrekovacia forma pre kapotáže a karosériu motocyklov
- Vysokolesklá priehľadná PC vstrekovacia forma
- Vstrekovacia forma na plášť robota
- Diely vstrekovania domácich spotrebičov
- Závitový vstrekovaný diel z plastu
- Plastové viaccestné konektory
- Dvojfarebný plastový komponent a nástroj
- Komponenty a diely tlačiarne

