


Domov · Správy · Správy z priemyslu · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Správy z priemyslu
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Životnosť automobilovej vstrekovacej formy je počet výrobných cyklov, ktoré nástroj dokončí, kým rozmery dielu, povrchová úprava alebo stabilita procesu neklesnú pod špecifikáciu. O tomto čísle sa rozhodne pred rezaním prvej ocele: trieda ocele, tepelné spracovanie, povrchová úprava, usporiadanie chladenia a disciplína údržby určujú, či nástroj vykoná 300 000 cyklov alebo prekoná 1 000 000.
V typickom automobilovom programe používa vnútorná forma PA66 vystuženú sklenenými vláknami alebo PC-ABS pri tlakoch v dutine nad 800 barovov. Pri týchto zaťaženiach môže nekalený nástroj P20 stratiť deliacu čiaru za menej ako 200 000 cyklov, zatiaľ čo rovnaká geometria vytvrdená na 48 HRC a potiahnutá na zónach opotrebovania pravidelne prechádza 600 000 cyklami. Tá medzera nie je šťastie; je to súbor inžinierskych rozhodnutí.
Fanze T&M (Jiashan) Co., Ltd., a výrobca presných vstrekovacích foriem a lisovaných dielov ktorá slúži automobilovým programom od roku 2005, aplikuje tieto disciplíny na rámy prístrojovej dosky, ventilačné otvory HVAC, kryty airbagov a konštrukčné držiaky podľa systému kvality IATF 16949. Životnosť formy sa tam považuje za sledované náklady na diel, nie za prekvapenie údržby.
Štyri poruchové režimy, ktoré končia automobilové formy
Štyri mechanizmy spôsobujú takmer všetky výmeny automobilových foriem: abrazívne opotrebovanie, korózia, tepelná únava a mechanická deformácia. Identifikujte, ktorý z nich dominuje vášmu náradiu, a viete, ktoré vylepšenie najviac predĺži životnosť.
Sklenené vlákna pôsobia ako rezné médium pri každom zábere, erodujú brány, hrany jadra a deliace čiary. Korózia nasleduje, keď je chladiaca voda neupravená alebo keď živice spomaľujúce horenie uvoľňujú kyslé vedľajšie produkty. Tepelná únava sa prejavuje ako mikrotrhliny v rohoch po desiatkach tisíc cyklov zahrievania a chladenia. K deformácii dochádza, keď tonáž svorky alebo tlak v dutine presiahne pevnosť tenkých oceľových profilov.
Opotrebenie deliacej čiary je prvým merateľným znakom starnutia. Akonáhle sa objaví záblesk, každá oprava odstráni kov a zostávajúca životnosť formy sa skráti každým prechodom.
Vyberte si oceľ a tepelné spracovanie podľa povinnosti, nie podľa zvyku
Výber ocele je rozhodnutím s najvyšším pákovým efektom pre životnosť automobilových foriem: prispôsobte triedu obsahu plniva, objemu výroby a požiadavkám na povrchovú úpravu pred návrhom chladenia alebo náterov.
Pre konštrukčné diely lisované do živice vystuženej sklenenými vláknami je predtvrdená oceľ skratkou k skorému zlyhaniu. H13 kalená na 48-52 HRC udržuje rezné hrany a tenké doštičky jadra neporušené po státisíce cyklov. Pre vysoko lesklé vnútorné povrchy dodáva nehrdzavejúca S136 odolnosť proti korózii a leštiteľnosť, ktorá odoláva opotrebovaniu a usadzovaniu uvoľňovacieho činidla.
| Trieda ocele | Tvrdosť (HRC) | Kompatibilita so sklenenými vláknami | Typická životnosť | Bežné použitie v automobiloch |
| P20 | 28-32 | Nízka | 200 000 – 400 000 | Prototypy, maloobjemové úpravy |
| 718H | 33-38 | Stredná | 300 000 – 500 000 | Obloženie interiéru, vetracie otvory HVAC |
| H13 | 44-52 | Vysoká | 500 000 – 800 000 | Kryty airbagov, konštrukčné držiaky |
| S136 | 48-52 | Vysoká | 500 000 – 1 000 000 | Vysoká-gloss, transparent, corrosion-prone parts |
Veľký štrukturálny nástroj ako napr vstrekovacia forma rámu prístrojovej dosky nesie rovnakú logiku výberu materiálu: čím väčšia je projektovaná plocha, tým vyššie je tlakové zaťaženie dutiny a tým horšie sú dôsledky mäkkej ocele. Výber materiálu tiež ovplyvňuje geometriu dielu, ako je vysvetlené v našom článku Dizajn automobilových interiérových foriem a sprievodca výberom materiálu .
 Veľkoobchodní dodávatelia rámov vstrekovacích foriem, spoločnosť, vývozca Fanze T&M (Jiashan) Co., Ltd. je Čína veľkoobchodný dodávateľ vstrekovacích foriem rámu prístrojového panelu, spoločnosť, vývozca, táto produktová rada sp... Zobraziť produkt →
Obsah sklenených vlákien nad 30 % nikdy nespúšťajte výrobný nástroj pod 45 HRC v zónach opotrebovania.
Aplikujte povrchové úpravy tam, kde sa koncentruje opotrebovanie
Nitridačné a PVD povlaky zvyšujú tvrdosť povrchu na ekvivalent 70-90 HRC a môžu zdvojnásobiť životnosť dutín na abrazívnych automobilových živiciach.
Nitridácia tvorí tvrdé difúzne puzdro bez zmeny rozmerov, vďaka čomu je ideálne pre jadrové kolíky a sklíčka. PVD povlaky pridávajú tenkú keramickú vrstvu s nízkym trením, ktorá znižuje opotrebenie aj vyhadzovaciu silu. Chrómovanie zostáva praktickou možnosťou pre povrchy s prevahou korózie. Cenovo najefektívnejší prístup je selektívny: ošetrite oblasť brány, deliacu čiaru a povrchy jadra s vysokým opotrebovaním a zvyšok nástroja nechajte neošetrený.
Komponenty ako napr forma držiaka na upevnenie airbagu bežia v PA66 plnenom sklom, kde potiahnuté jadrá a vráta majú kritické rozmery oveľa dlhšie ako holá oceľ pri rovnakej tvrdosti.
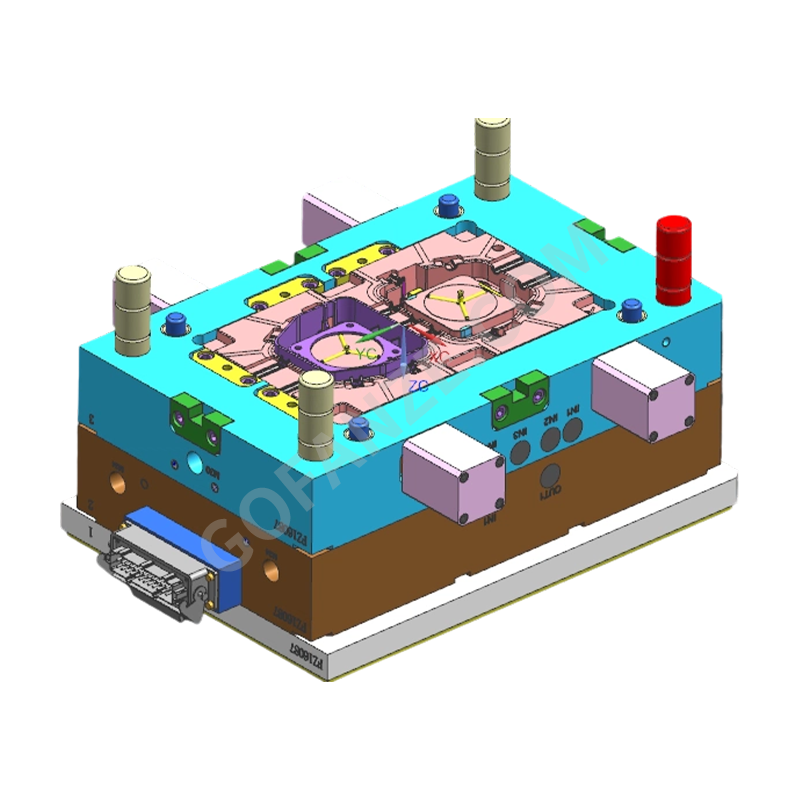 Veľkoobchodná vstrekovacia forma na montáž plastového airbagu a držiaka pre automobilový priemysel Su Fanze T&M (Jiashan) Co., Ltd. je veľkoobchodný predaj automobilových plastových airbagov, montáž a podpora držiaka vstrekovacej formy, dodávatelia, spoločnosť, ... Zobraziť produkt →
Dizajn chladenia pre rovnomerné tepelné zaťaženie
Vyvážený chladiaci okruh je vlastnosťou životnosti formy: udržiavanie kolísania teploty povrchu dutiny pod 10 stupňov Celzia zabraňuje tepelnej únave a spomaľuje rast trhlín.
Tepelná únava začína tam, kde sú výkyvy povrchovej teploty najväčšie, zvyčajne pri bráne, v ostrých rohoch a okolo hlbokých vložiek jadra. Konformné chladiace kanály, ktoré sledujú obrys dutiny, rovnomerne odvádzajú teplo a redukujú horúce miesta. Pridajte chladenie v blízkosti deliacej čiary a okolo puzdier vyhadzovačov; každá nerovná zóna sa stáva budúcim pôvodom trhliny.
Dobre chladená dutina tiež skracuje čas cyklu, čo mení výpočet návratnosti: rovnaká forma vyrobí viac dielov za mesiac, pričom vydrží dlhšie. Návrh chladenia je teda súčasťou rozpočtu životnosti, nie samostatnou témou.
Navrhnite časť a formu pre procesné napätie
Odvetrávanie, ťah, vyváženie hrúbky steny a poloha brány rozhodujú o zvyškovom napätí a zaťažení formy; dizajn dielu, ktorý bojuje proti procesu, skracuje životnosť nástroja.
Ostré rohy koncentrujú mechanické a tepelné namáhanie. Nedostatočný ťah zvyšuje vyhadzovaciu silu a ťahá diel cez povrch dutiny. Slabé odvetrávanie zachytáva plyn, ktorý spaľuje oceľ a spôsobuje lokálne prehriatie na konci plnenia. Toto nie sú kozmetické detaily: určujú, akú záťaž forma absorbuje pri každom zábere. Geometria orezania a držiaka je miesto, kde sa interakcia prejavuje najviac, napríklad v a vstrekovacia forma držiaka radiacej páky , kde prechody stien a hĺbka jadra riadia kvalitu dielu aj opotrebovanie nástroja.
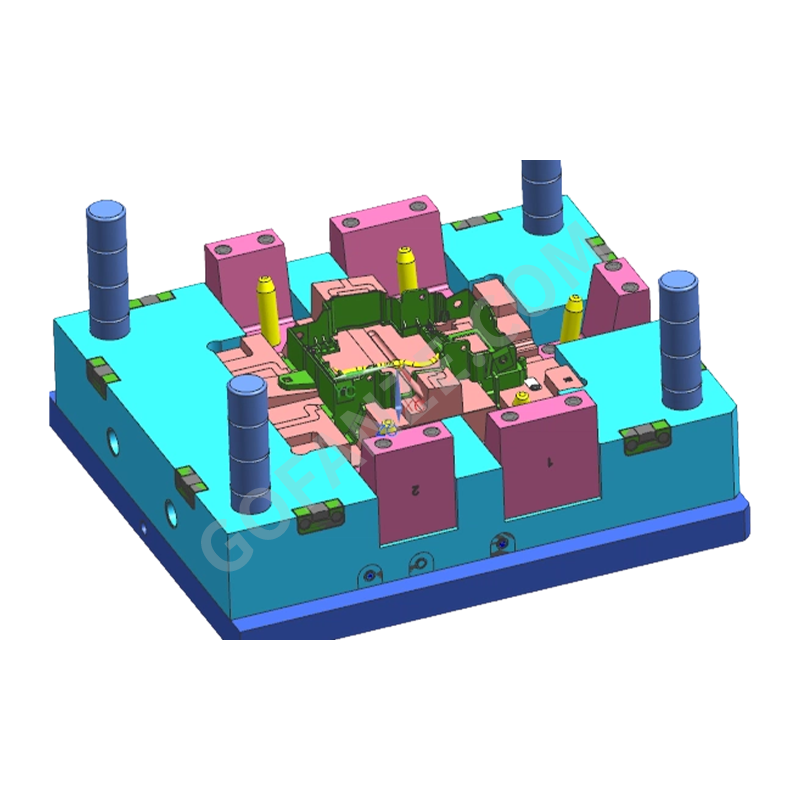 Veľkoobchodní dodávatelia vstrekovacích foriem, spoločnosť, vývozca Fanze T&M (Jiashan) Co., Ltd. je v Číne veľkoobchodný dodávateľ vstrekovacích foriem, spoločnosť, vývozca, tento produkt spadá pod... Zobraziť produkt →
Rozhodnutia vo fáze návrhu
- Veľkorysé uhly ponoru na každej vertikálnej stene
- Rovnomerná hrúbka steny na vyváženie prietoku a balenia
- Zaoblené vnútorné rohy namiesto ostrých prechodov
- Adekvátne odvetrávanie na čelných koncových bodoch toku
Rozhodnutia vo výrobnej fáze
- Tonáž svorky prispôsobená projektovanej ploche, nie veľkosti stroja
- Prídržný tlak znížený na minimum, ktoré zachováva toleranciu
- Čas cyklu je stabilizovaný, aby sa zabránilo tepelnému šoku
- Regulácia teploty plesní nastavená a zaznamenaná, neuhádnutá
Spustite preventívnu údržbu, nie obnovu po poruchách
Preventívna údržba je najlacnejšou investíciou do životnosti: väčšina automobilových formovačov plánuje kontroly na základe stavu každých 50 000 až 100 000 cyklov.
Cieľom je zasiahnuť skôr, ako sa objaví záblesk, lepenie alebo degradácia povrchu. Sledujte cykly v každej dutine, vyčistite vetracie otvory pred nahromadením uhlíka, zmerajte kritické rozmery oproti pôvodným záznamom a prelakujte zóny opotrebovania skôr, než sa opotrebujú. Zdokumentovaná história opráv premení každú udalosť údržby na údaje pre ďalší návrh nástroja.
Rovnaká logika platí pre nástroje s vysokou kavitáciou, kde jedna poškodená dutina zastaví celú formu. The faktory trvanlivosti foriem na káblové zväzky ukázať, ako počet dutín a plánovanie údržby menia rovnicu životnosti v praxi.
Často kladené otázky
Koľko záberov vydrží automobilová vstrekovacia forma?
Dobre navrhnutá automobilová forma s tvrdenou oceľou, vyváženým chladením a preventívnou údržbou zvyčajne vydrží 500 000 až 1 000 000 cyklov. Životnosť formy závisí od obsahu živicového plniva, tlaku v dutine a disciplíny údržby, nie od veku formy.
Aká je najlepšia oceľ pre automobilové vstrekovacie formy?
Pre konštrukčné diely lisované zo živice vystuženej sklenenými vláknami je H13 pri 48-52 HRC silnou základnou líniou. Pre interiérové diely s vysokým leskom alebo koróziou je lepšia nehrdzavejúca oceľ S136. P20 je prijateľný len pre prototypy a veľmi nízke objemy.
Prečo automobilové formy zlyhávajú v blízkosti brány?
V oblasti brány je zaznamenané maximálne šmykové napätie a najväčší teplotný výkyv pri každom výstrele. Najskôr sa tam objavia erózne a tepelno-únavové trhliny, pokiaľ brána nie je vytvrdená, natretá a ochladená blízko povrchu.
Ako často by mala automobilová forma chodiť na údržbu?
Väčšina automobilových formovačov vykonáva preventívnu údržbu založenú na stave každých 50 000 až 100 000 cyklov. Každá zastávka by mala zahŕňať čistenie, meranie rozmerov, kontrolu vetrania a opätovné natretie zón opotrebovania predtým, ako sa objavia chyby.
kategórie
Kategória produktu
-
Komponenty a diely tlačiarne
-
Dvojfarebný plastový komponent a nástroj
-
Plastové viaccestné konektory
-
Závitový vstrekovaný diel z plastu
-
Diely vstrekovania domácich spotrebičov
-
Vstrekovacia forma na plášť robota
-
Vysokolesklá priehľadná PC vstrekovacia forma
-
Plastová vstrekovacia forma pre kapotáže a karosériu motocyklov
-
Plastová vstrekovacia forma na nabíjanie EV
-
Automobilový káblový zväzok
-
Forma vstrekovania plastových dielov do interiéru automobilov
Súvisiaca značka
-
Automobilová prístrojová doska Plastové diely Vstrekovacia forma
Automobilová stredová konzola Vstrekovacia forma na plastové diely
Automobilový prístrojový panel Plastové diely Vstrekovacia forma
Automobilový odvzdušňovací ventil plastových dielov vstrekovacia forma
Automobilový interiér Plastové komponenty Vstrekovacia forma
Automobilový dverný panel Plastové diely Vstrekovacia forma
Hot Runner Automobilový interiér Plastové diely Vstrekovacia forma
forma konektora automobilovej elektroinštalácie
precision automotive connector Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Forma vstrekovania plastových dielov do interiéru automobilov
- Automobilový káblový zväzok
- Plastová vstrekovacia forma na nabíjanie EV
- Plastová vstrekovacia forma pre kapotáže a karosériu motocyklov
- Vysokolesklá priehľadná PC vstrekovacia forma
- Vstrekovacia forma na plášť robota
- Diely vstrekovania domácich spotrebičov
- Závitový vstrekovaný diel z plastu
- Plastové viaccestné konektory
- Dvojfarebný plastový komponent a nástroj
- Komponenty a diely tlačiarne

